 Engelsk
 中文简体
Veiledning for rotasjonstrykkmaskin: Hvordan gravurepresser fungerer og hvordan du velger en
Dyptrykk har et rykte på seg for å være tungt, raskt og litt uforsonlig, og alle som har stått ved siden av en velansatt presse vet at ryktet er fortjent. En gravert sylinder snur seg, blekk fyller tusenvis av små celler, et doktorblad tørker overflaten ren, og nettet etterlater tørketrommelen med en trekorn- eller steintekstur som er overbevisende nok til at besøkende strekker seg ut for å ta på den. Det er den daglige virkeligheten i dekorative papir- og filmplanter, og det er verden vårt team hos Zhejiang Meige Machinery har jobbet i siden 1999.
Det som følger er en praktisk gjennomgang av hvordan en dyptrykksmaskin fungerer, hvilke deler som faktisk bestemmer utskriftskvaliteten, og hvordan du matcher en pressekonfigurasjon til materialet du har tenkt å kjøre. Ingen vanskelig salg, bare utsikten fra maskinbyggingssiden av bransjen.
Hvordan en rotasjonstrykkmaskin fungerer
Dyptrykk og rotogravure beskriver det samme prinsippet: bildet graveres inn i overflaten av en sylinder i stedet for å bæres på en plate. Sylinderen er kobberbelagt, gravert med et mønster av celler, deretter krombehandlet. Blekk oversvømmer cellene, et stålrakelblad skraper overflaten uten bilde ren, og en avtrykksvalse presser banen mot sylinderen slik at blekket trekkes ut av cellene og inn på underlaget.
Når én farge er nede, går banen gjennom en tørketrommel og deretter inn i neste utskriftsenhet. På en dekorativ presse kan du ha fire, fem, seks eller syv enheter på linje, som hver legger til ett lag av den endelige teksturen. Sekvensen på en moderne maskin går vanligvis slik:
- Slapp av og webkondisjonering. Rullen skjøtes, strekk etableres, og banen føres inn i første enhet uten rynker.
- Innmatingsspenning og registrer. Banen er strukket til en stabil, repeterbar verdi, fordi gramvekt og forlengelse må holde seg konstant ellers vil register drifte.
- Inking og doktorering. Hver enhet tilfører sitt eget blekk, og hvert blad fjerner overskuddet før avtrykksnippet.
- Inntrykk og overføring. Den gummibelagte avtrykksrullen presser banen inn i cellene. Trykkjevnhet over hele bredden betyr mer enn råkraft.
- Tørking mellom farger. Hver stasjon tørker før neste farge lander, ellers blir vått blekk plukket av og overflaten blir overskyet.
- Avsluttende tørking, avkjøling og tilbakespoling. Banen tørkes fullstendig, avkjøles for å stoppe blokkering, og vikles deretter med kontrollert spenning.
På en elektronisk akseldrift (ELS) maskin har hver utskriftsenhet sin egen servomotor. Registerkorreksjon skjer ved å fase de individuelle sylindrene fremfor å flytte kompenserende ruller, noe som forkorter klargjøringen og holder lange løp stabile mens banen strekker seg.
Delene som bestemmer utskriftskvaliteten
Maskiner varierer enormt i størrelse og automatisering, men komponentene som påvirker utskriftsresultatet forblir de samme. Når en jobb går galt, er årsaken nesten alltid i denne korte listen.
| Komponent | Hva den gjør | Hva du skal se |
|---|---|---|
| Dyptrykksylinder | Holder bildet i graverte celler | Celledybde, kromslitasje og lagringsforhold |
| Doktorblad | Skraper overflødig blekk fra sylinderoverflaten | Bladvinkel, trykk og eggtilstand |
| Avtrykksrulle | Presser nettet inn i de fargede cellene | Hardhetskonsistens og jevnt trykk over hele bredden |
| Tørkeenheter | Fordamp løsemiddel eller vann mellom stasjonene | Luftstrømbalanse like mye som temperatur |
| Registrer kontroll | Holder hver farge på linje med den første | Sensorpålitelighet på treåremerker med lav kontrast |
| Tilbakespoling og spenning | Leverer en stabil rull for neste prosess | Viklekurve, spesielt på tynt grunnpapir |
Legg merke til at bare ett element på listen handler om kunstverket. Resten er mekanisk disiplin, og det er grunnen til at to anlegg som kjører identiske sylindre kan produsere svært forskjellige ferdige ruller.
Matche pressen til materialet
En rotasjonstrykkmaskin bygget for 60 g/m² dekorativt grunnpapir er et annet dyr enn et som er bygget for 80 mikron PVC-film. Forskjellene viser seg i tørkekapasitet, strekksoner, sylinderhåndtering og banebredde, så det lønner seg å starte fra underlaget i stedet for fra en katalogside.
Dekorpapir og trekorn
Dette er den største familien av dyptrykksarbeid i leverandørkjeden for møbler og gulv: melaminvendt papir, laminatoverlegg, konstruerte gulvbelegg og skappaneloverflater. Trekorn er utilgivelig fordi det menneskelige øyet er ekstremt flinke til å oppdage en ødelagt gjentakelse eller et fargeskifte langs lengden av en rull. Fire til syv fargeenheter er typiske, og mange anlegg velger sylinderkonfigurasjoner med stor diameter slik at det er mer blekkvolum tilgjengelig og færre sylinderbytter over en lang produksjonskampanje. Registernøyaktighet på en brøkdel av en millimeter er det som skiller en overbevisende planke fra en trykt, og det er derfor vår trekorn dekorativt papirutskrift konfigurasjoner er vanligvis spesifisert sammen med automatisk registrering i stedet for som en ettertanke.
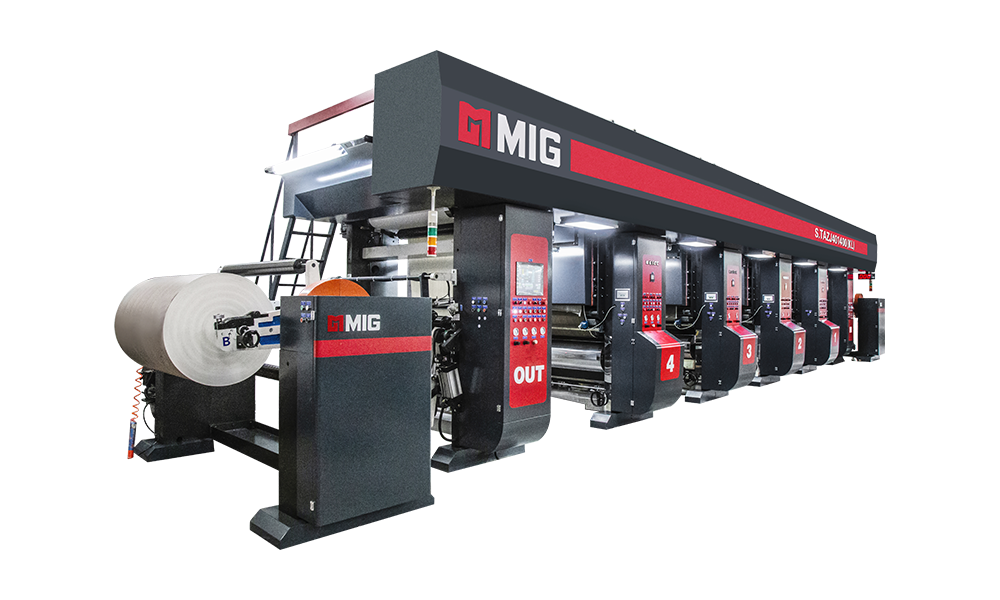
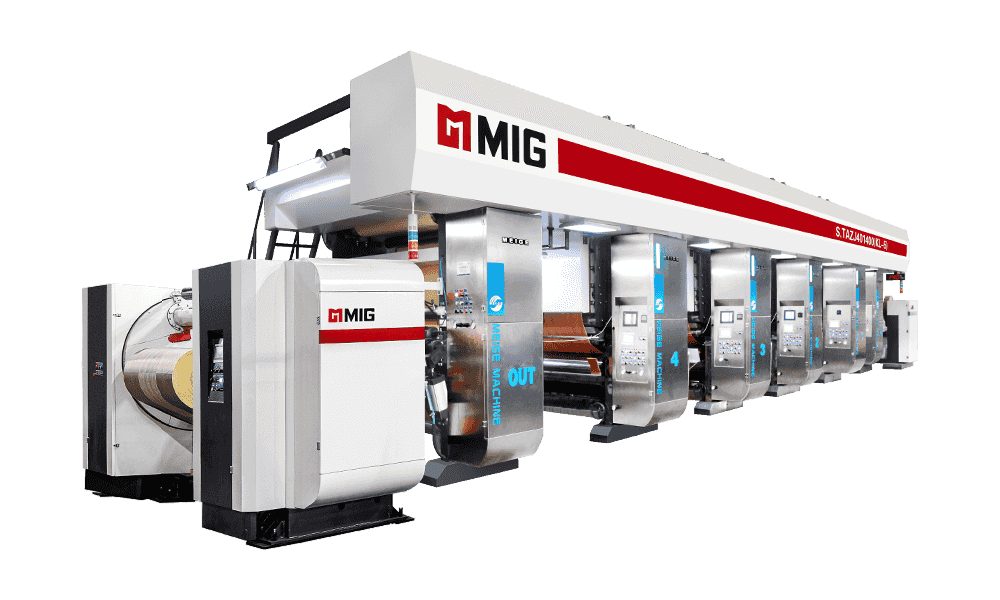
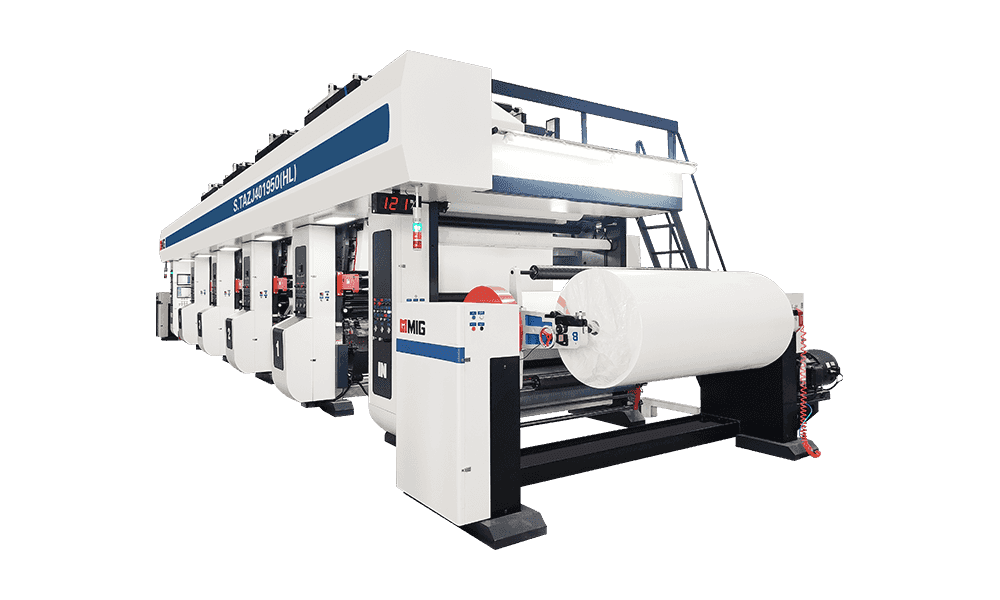
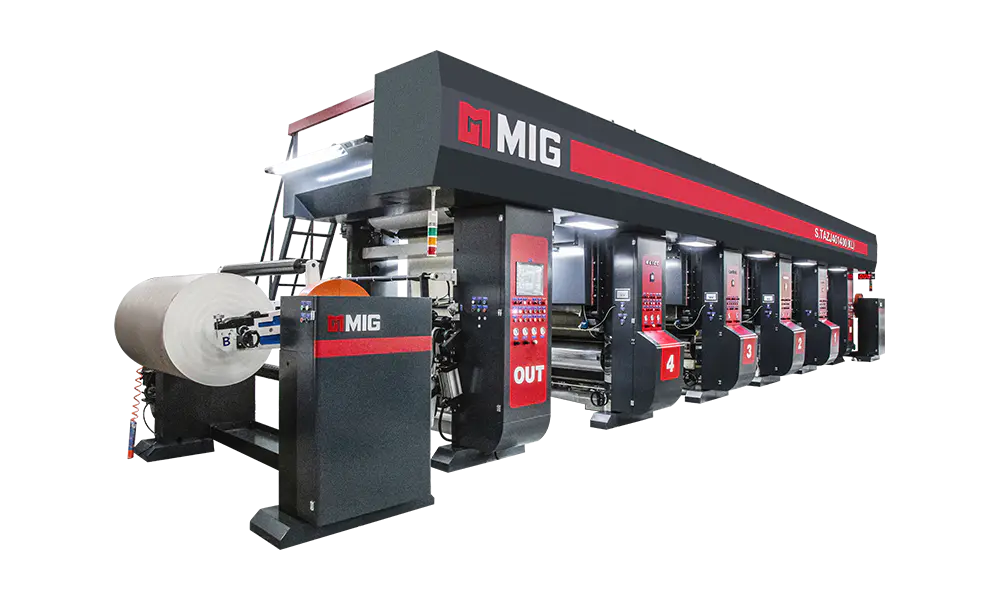 S.TAZJ401400(KL) Dekorativ papirgravyrtrykkmaskin Middels høyhastighets ELS dyptrykkspresse for konstruert dekorativt trepapir, med automatisk overtrykk og observasjon av stillbildekvalitet; egnet for registerkritiske kornløp. Se produkt →
Film- og folieunderlag oppfører seg annerledes igjen. PVC, PP og PET absorberer nesten ikke blekk, så vedheft, tørking og banekjøling må håndteres bevisst for å unngå blokkering på opprullingen.
PVC, PP og PET dekorativ film
Dekorative filmlinjer kombinerer vanligvis dyptrykk med et nedstrøms laminerings- og pregingtrinn, hvor et trykt lag bindes til en basisfilm og deretter tekstureres med en rulle. Pressen må derfor levere konsistent blekklegging over hele bredden, fordi enhver variasjon vil bli forsterket av pregevalsen. Spenningskontroll betyr like mye: film strekker seg lettere enn papir, og en vandrende bane vil dukke opp som registerfeil som ingen bladjustering kan fikse.
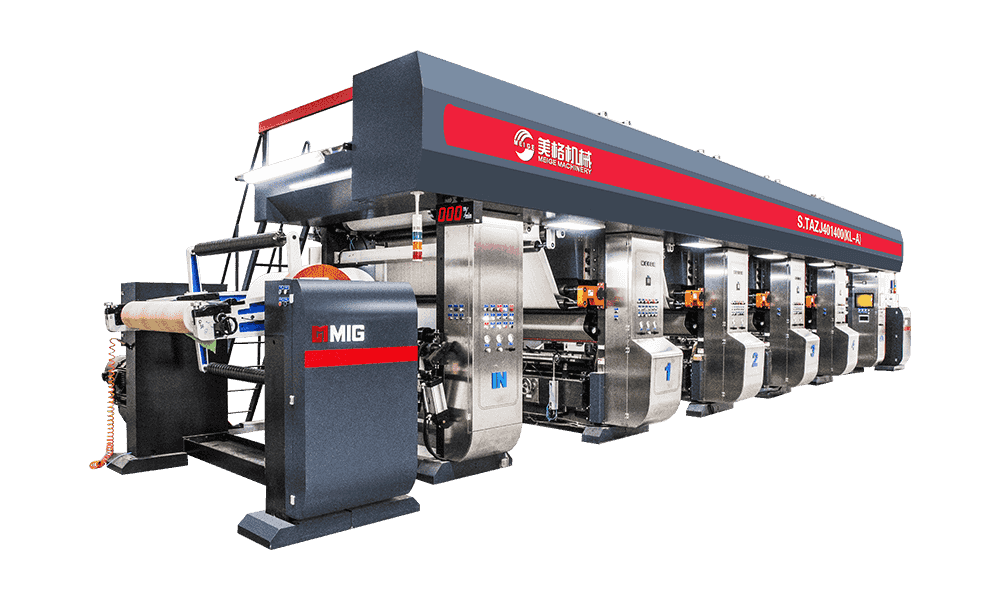
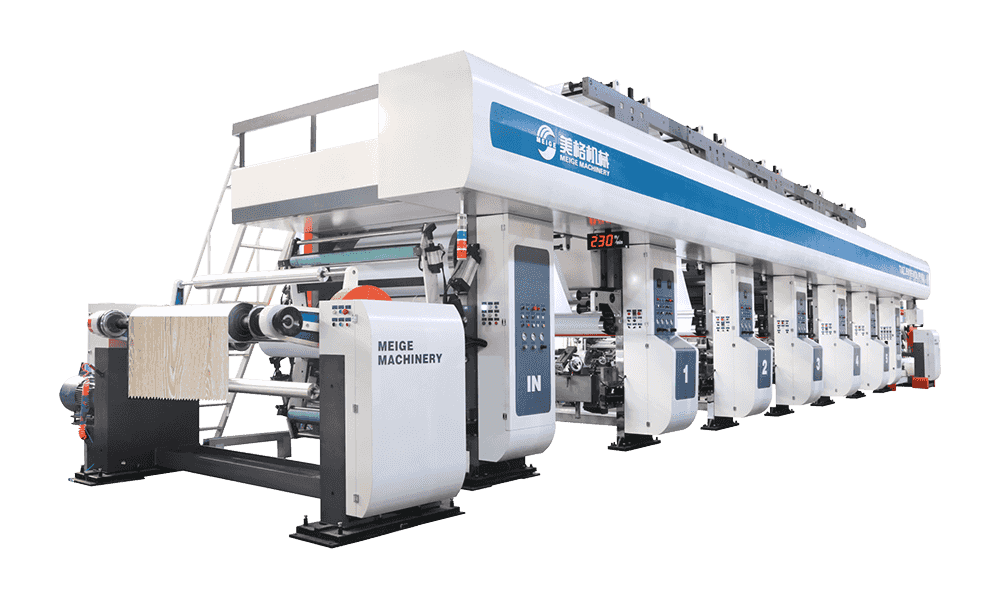
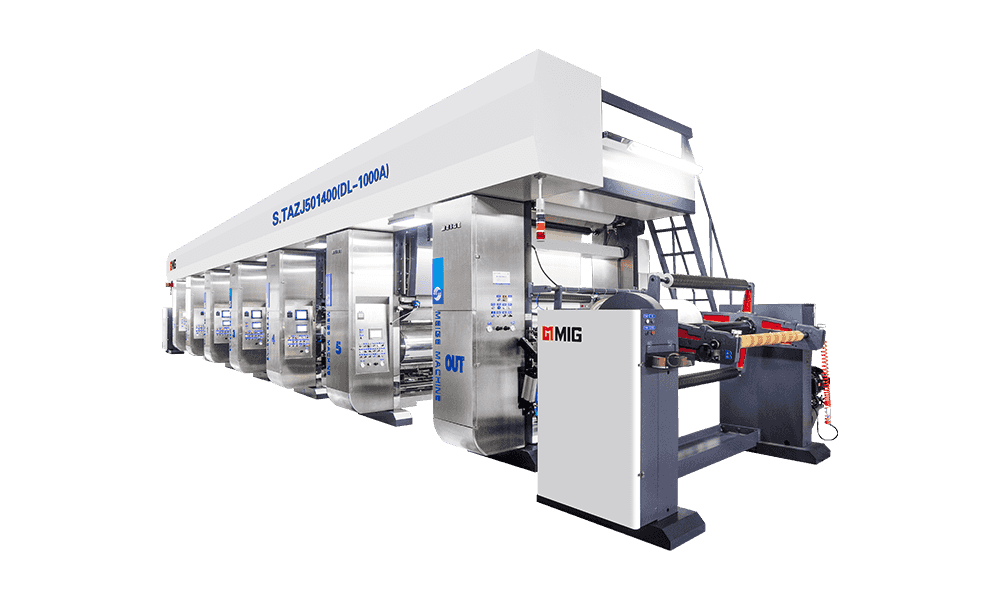
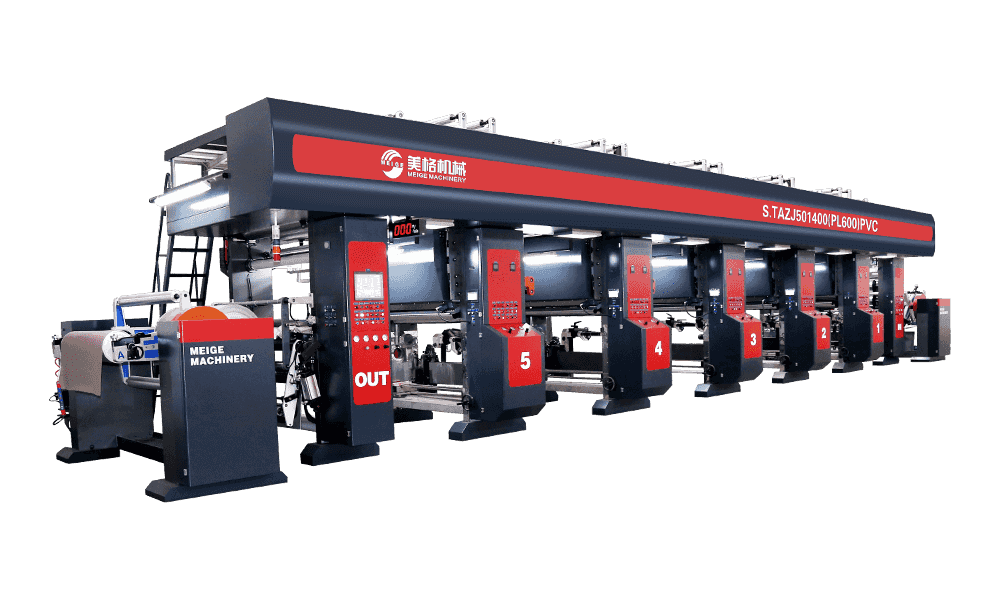 S.TAZJ501400 (PL600) PVC-filmtrykkmaskin Høyhastighets ELS dyptrykkspresse for PVC-kompositt- og gulvfilmer, ved bruk av full servosynkronisering og datamaskinovertrykk for konsistent dekorativ filmproduksjon i bred bredde. Se produkt →
Overfør papir og overføringsfilm
Tekstiltransfertrykk bruker en annen økonomisk logikk. Det trykte papiret eller filmen er en bærer, så blekkfrigjøringsatferden, ikke bare det visuelle resultatet, blir et kvalitetskriterium. Maskiner for dette segmentet kjører ofte multi-enhetskonfigurasjoner og må håndtere både oljebaserte og vannbaserte blekksystemer, siden forskrifter og kundekrav varierer fra marked til marked. Spesielt vannbasert blekk krever generøs tørkekapasitet, fordi vannmengden er langt høyere enn med løsemiddelblekk.
Konfigurasjonsbeslutninger som former utdata
Når en kunde ber om et tilbud, handler den nyttige samtalen ikke om prisen på en maskin, men om seks eller syv avgjørelser som vil avgjøre hva maskinen kan gjøre de neste femten årene:
- Antall fargestasjoner. Four er en arbeidshest for enkel trekorn; seks eller syv gir plass til base coat, korn, pore, highlight og et beskyttende lag.
- Nettbredde. Fire fots, seks fots og syv fots formater passer til forskjellige nedstrøms linjebredder. Bredere er ikke automatisk bedre hvis konverteringsutstyret ikke kan følge med.
- Sylinderdiameter. Konfigurasjoner med stor diameter holder mer blekk og reduserer byttefrekvensen, på bekostning av gulvplass.
- Drive type. Akseldrevet el elektronisk akseldrift . ELS forkorter klargjøring og forenkler registrering ved lange repetisjoner.
- Tørkende arkitektur. Blekkkjemi avgjør dette. Vannbasert arbeid krever betydelig mer tørkehøyde enn løsemiddelarbeid.
- Automatiseringsnivå. Automatisk registrering, viskositetskontroll og automatisert rullehåndtering reduserer alle arbeidsinnholdet per skift.
- Integrering. Enten utskrift og belegging eller preging skjer på linje eller i separate omganger.
Det er ikke noe universelt beste svar her. Et anlegg som kjører korte, varierte kampanjer verdsetter rask omstilling; en plante med én tekstur i flere uker verdsetter stabilitet og lite vedlikehold. Begge er legitime, og maskinen bør spesifiseres deretter.
Utstyr rundt pressen
Alle som har drevet dyptrykksavdeling vet at pressen bare er en del av eierkostnaden. Sylindre er tunge, dyre og lett skadet; blekk må blandes til en repeterbar viskositet; og hver rull som produseres må til slutt inspiseres og spoles tilbake før den når en kunde.
Dette er grunnen til at vi bygger et bredere utvalg enn presser alene: automatiske sylindervaskemaskiner som håndterer inn-og-ut trykktraller, vertikal sylinderoppbevaring med valgfri AGV-håndtering, blekkblandere, prøvepresser for laboratoriearbeid og inspeksjonsrullemaskiner. Vasking påvirker platelevetiden. Lagring påvirker om en sylinder skriver rent etter seks måneder på stativet. Inspeksjonsspoling fanger opp skjøter, kantskader og trykkfeil før de blir en kundeklage.
 MF-1400-1650 Spole- og inspeksjonsmaskin Inspeksjonsoppruller etter utskrift med automatisk korrigering, pneumatisk trykkrulle og valgfri kantklipping, hjelper til med å fange opp skjøter, kantskader og utskriftsfeil før kundelevering. Se produkt →
For en ny linje foreslår vi generelt å planlegge disse elementene samtidig med pressen. Å ettermontere et sylinderlager i en eksisterende hall er et langt mer vanskelig prosjekt enn å designe flyten riktig fra begynnelsen.
Holde maskinen sunn over tid
Dyppresser er maskiner med lang levetid, og de fleste problemene vi blir spurt om i felten er vedlikeholdsproblemer snarere enn designfeil. Noen få vaner kommer langt:
- Bytt ut rakelbladene etter en tidsplan i stedet for å vente på at striper skal vises.
- Rengjør sylindrene umiddelbart og oppbevar dem i et kontrollert miljø, aldri på bar betong.
- Spor blekkviskositet og temperatur, fordi begge endrer overføringsatferd time til time.
- Hold avtrykksrulletrykkregistreringer for hver jobb slik at et godt resultat kan gjentas.
- Inspiser tørketrommelfiltrene og luftstrømmen, siden en sakte tilstoppende kanal dukker opp først som et tørkeproblem.
- Tren operatører på registerdiagnostikk, ikke bare på start og stopp.
Å velge en rotogravuremaskin er virkelig en øvelse i å matche mekaniske evner til et underlag, en tekstur og en produksjonsrytme. Få sylinderdiameteren, tørkekapasiteten, spenningssonene og registreringstilnærmingen riktig, omgi pressen med fornuftig sylinder- og blekkhåndtering, og maskinen vil stille og rolig produsere konsistente ruller i årevis. Hvis du ønsker å snakke gjennom et spesifikt materiale og tekstur, er ingeniørene våre alltid glade for å se på prøver og sylindersett med deg før noen snakker om spesifikasjoner.

Produkt kategorier
Anbefalte nyheter

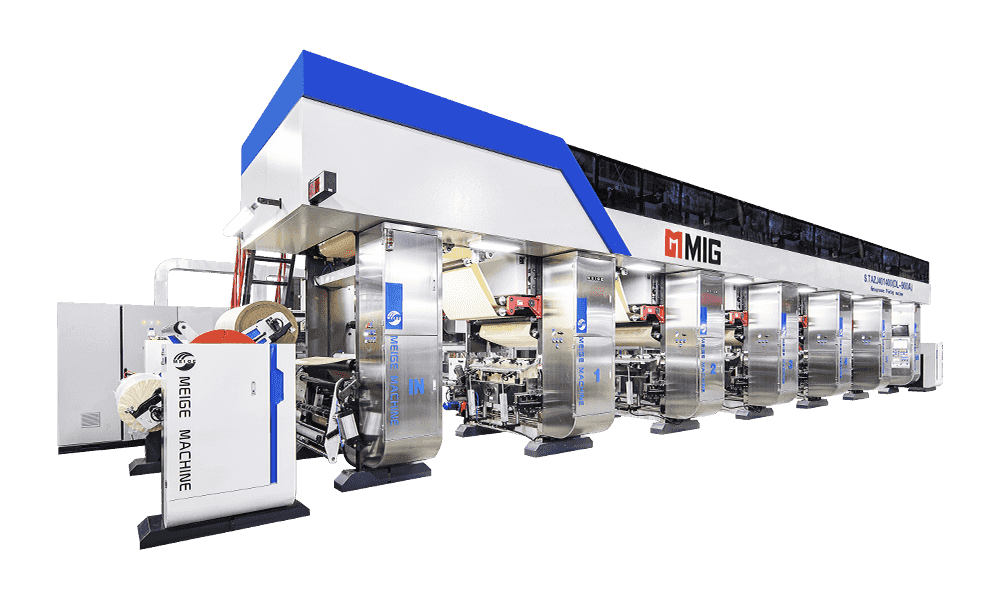
Anbefalte produkter
En rekke modeller for å møte utviklingsbehovene til ulike regioner i verden.
Send oss en melding akkurat nå!
Hurtigkoblinger
Produkter
Kontakt oss
- Phone: +86-13067738802 (Manager Hua)
- Tel: +86-0571-61071715
- Fax: +86-0571-61071706
- Mail: [email protected]
- Add: No.32 Wujiatou, Qingke Village, Jincheng Street, Lin'an District, Hangzhou City, Zhejiang Province
Copyright © Zhejiang Meige Machinery Co., Ltd. All rights reserved.
 Personvern