 Engelsk
 中文简体
PU-papirtrykkmaskin: Dyptrykk og PU-belegg i én produksjonslinje
Hvis du jobber i nærheten av dekorativ papirproduksjon, har begrepet PU-papir sannsynligvis dukket opp mer enn én gang det siste året eller to. Det refererer til en trykt dekorativ overflate som bærer et polyuretanbelegg, og maskinen bak - en PU-papirtrykkmaskin - sitter ved møtepunktet for to jobber som pleide å bo i separate bygninger: dyptrykk og belegg.
Vårt firma har bygget dyptrykksutstyr for dekorative materialer siden 1999, så vi har sett dette skiftet skje fra fabrikkgulvet i stedet for fra en brosjyre. Denne artikkelen går gjennom hva en PU-papirtrykkmaskin faktisk gjør, hvordan linjen er satt sammen, og hva som er verdt å tenke på før du spesifiserer en.
Hva gjør PU-papir forskjellig fra vanlig dekorativt papir
Standard dekorativt papir forlater pressen som trykt papir. Et sted nedstrøms kan det være laminert, impregnert med harpiks eller presset på en plate med lim. PU-papir tar en annen vei: den trykte overflaten får et polyuretanbelegg under produksjonskjøringen, så rullen kommer til neste trinn med det meste av den endelige overflaten allerede på plass.
Det belegget er ikke pynt for sin egen skyld. Den definerer håndfølelsen til arket, gir motstand mot riper, fuktighet og den daglige slitasjen som møbeloverflater absorberer, og lar omformeren kontrollere glansnivået i stedet for å overlate den beslutningen til en laminator. For paneler hvor overflaten forblir synlig, har dette stor betydning.
Den praktiske konsekvensen er at trykkpressen ikke lenger bare kan bedømmes ut fra hvor skarpe prikkene den er. Den må også levere en bane som er tørr, flat og formstabil nok til at malingsstasjonen kan gjøre jobben sin skikkelig.
Hvorfor trykking og belegg hører hjemme på samme linje
Du kan skrive ut på en maskin og belegge på en annen. Mange fabrikker gjør det fortsatt. Men hver gang en rull vikles, flyttes, lagres og vikles av igjen, tar banen opp litt større risiko: strekkmerker, kantskader, støv og den langsomme registerdriften som kommer fra reetablering av forholdene på en annen maskin.
Å kjøre begge operasjonene på rad fjerner disse overdragelsene. Banen trykkes, tørkes og belegges mens den fortsatt er under kontrollert strekk, så registeret du setter på trykkenhetene har en tendens til å holde hele veien gjennom belegningsstadiet. Avfallet faller, og det samme gjør gulvplassen du trenger.
Coating øker også kravet til tørking. Et vått polyuretanlag trenger en godt administrert temperaturprofil og nok oppholdstid til å herde uten å danne blemmer eller fange løsemiddel, og det er derfor kraftige belegg- og tørkeseksjoner er utformet rundt beleggbelastningen i stedet for utskriftsbelastningen.
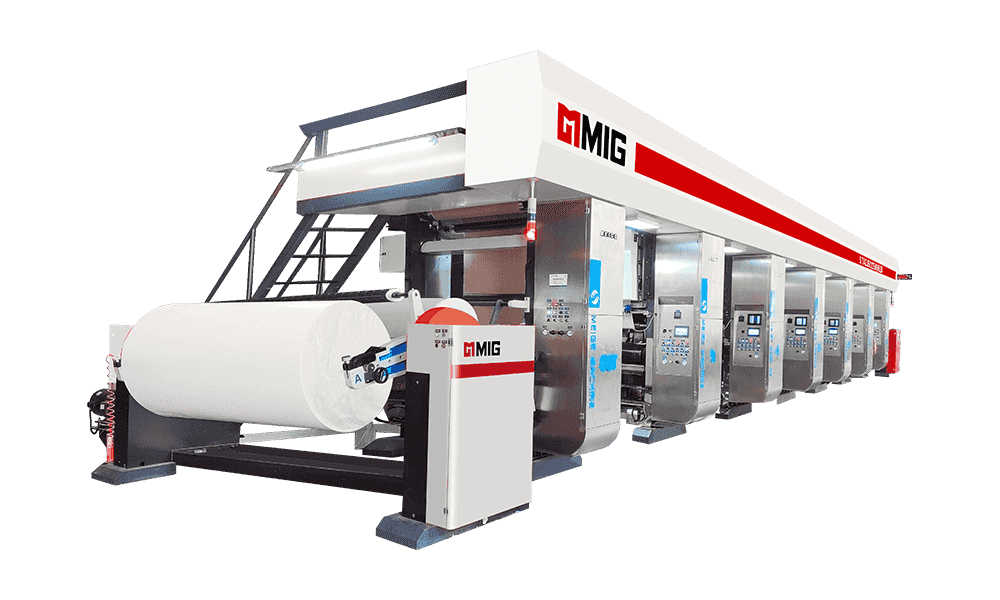
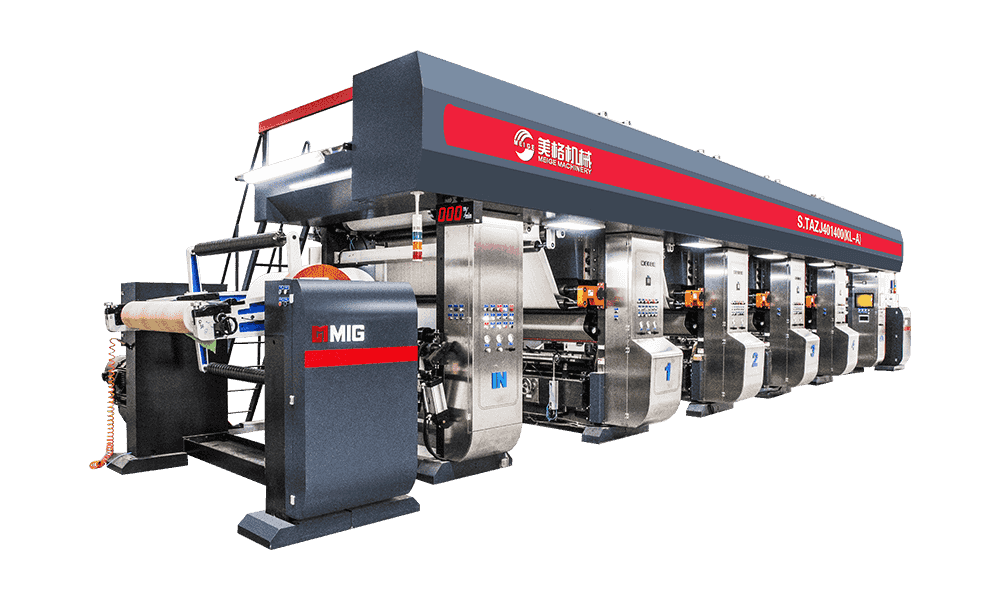
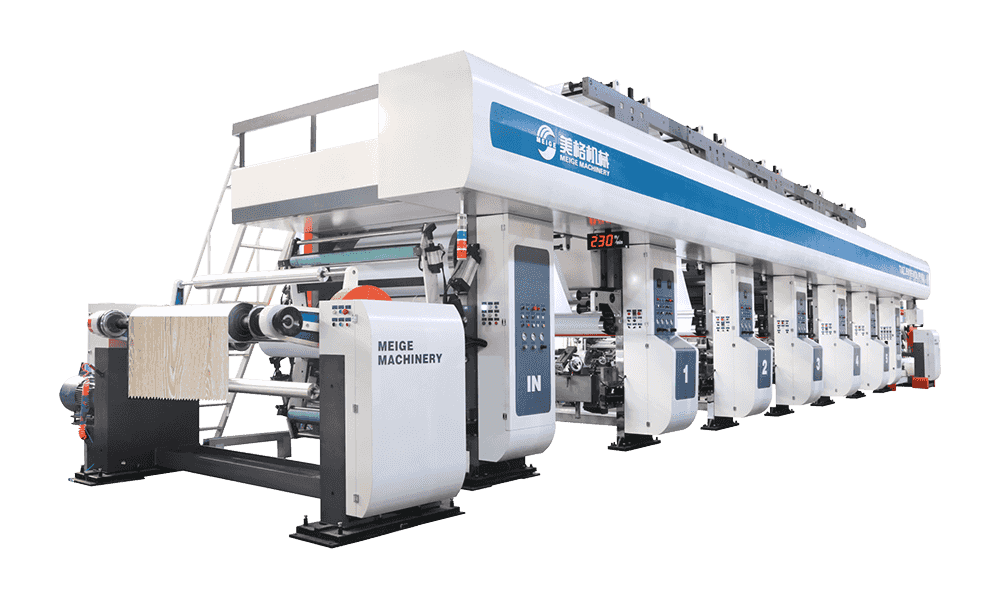
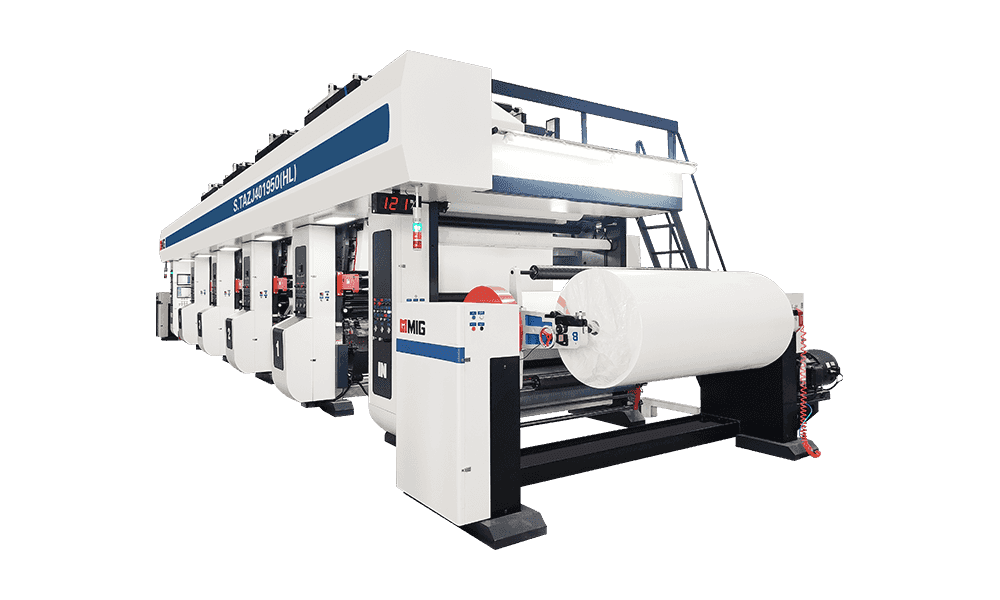
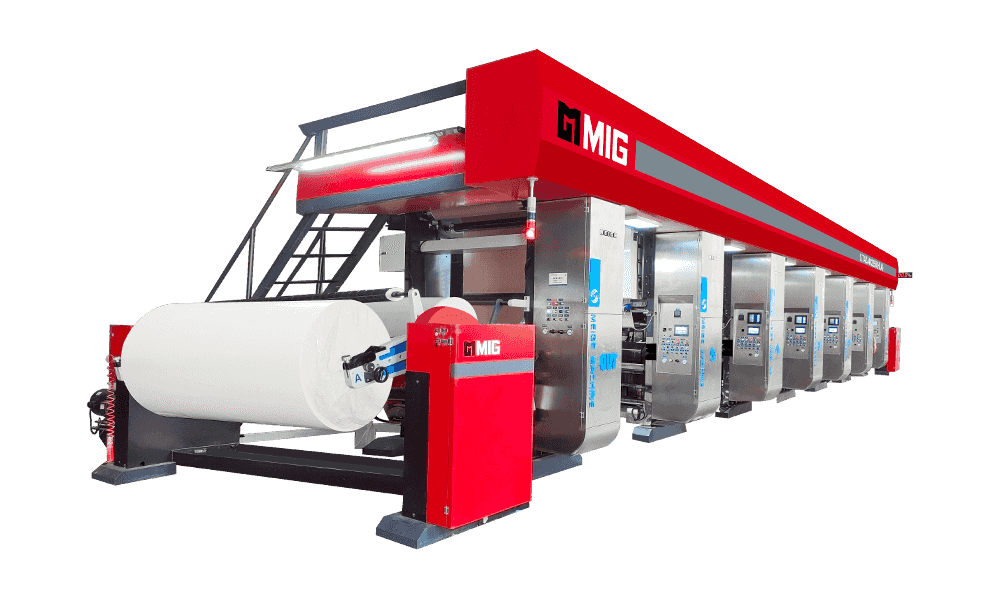
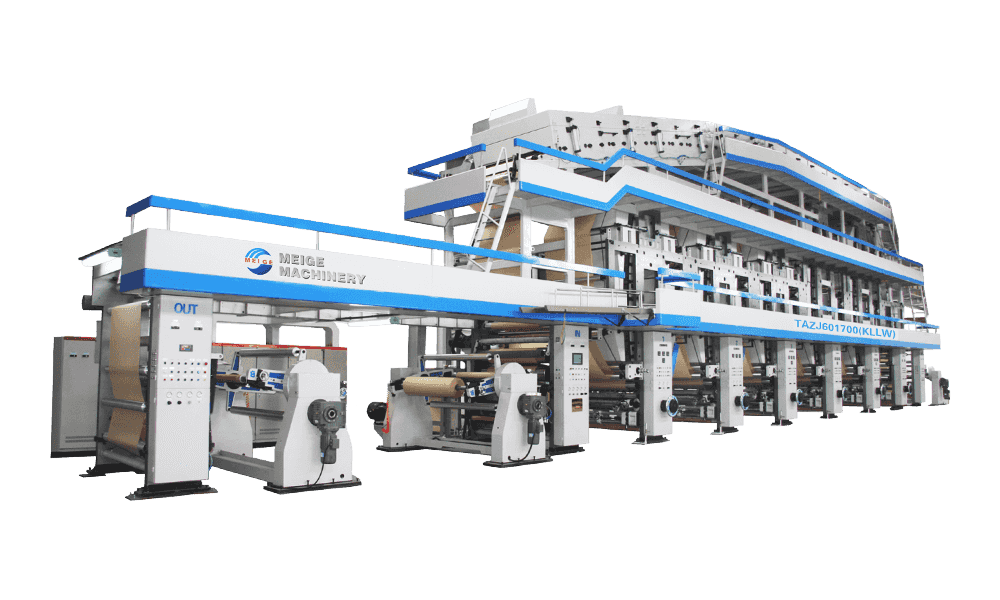 5-fots PU dyptrykkstrykk og belegningsmaskin Dobbel utskrifts- og beleggingsmodell for konstruert dekorativt trepapir, med kraftig tørkedesign egnet for PU-belegg og høyhastighetsproduksjon. Se produkt →
Stasjonene som utgjør en PU-papirutskriftsmaskin
Hver linje er konfigurert forskjellig, men rekkefølgen er stort sett den samme enten du kjører 4 farger eller 7. Tabellen nedenfor kartlegger hovedstasjonene og hva kjøpere vanligvis ønsker å undersøke på hver enkelt.
| Stasjon | Primær rolle | Hva kjøpere vanligvis undersøker |
|---|---|---|
| Slapp av og spenningskontroll | Mater nettet med jevn hastighet | Kapasitet for rullediameter, skjøtemaskin, danserrespons |
| Innmating og nettveiledning | Justerer banen før den første utskriftsenheten | Veiledningsnøyaktighet, registertoleranse |
| Dyptrykkenheter | Påfører hver farge fra den graverte sylinderen | Fargetall, sylinderdiameter, drivtype |
| Tørking mellom farger | Stiller inn blekket mellom enhetene | Luftmengde, løsemiddelhåndtering, energibruk |
| PU-beleggenhet | Påfører polyuretanlaget | Belegg vektkontroll, jevnhet, rullefinish |
| Endelig tørking og avkjøling | Herder belegget før det spoles tilbake | Temperaturprofil, oppholdstid |
| Tilbakespoling og inspeksjon | Gir en ren, jevnt viklet rull | Spenning avsmalning, kantkvalitet, defekt spotting |
Tilpass maskinen til produktmiksen din
Det er ingen enkelt PU-papirtrykkmaskin som passer til hver fabrikk, og derfor er spesifikasjonssamtalen viktigere enn katalogen. Vår erfaring er at fem variabler bestemmer mesteparten av resultatet:
- Antall farger. Fire farger dekker mange treåremønstre, mens seks eller syv gir deg dybden og fremhevingsseparasjonen som avanserte møbler og gulvpapir trenger.
- Nettbredde. En firefots linje håndterer hoveddelen av standardproduksjonen; bredere formater passer til panelstørrelser som krever færre sømmer og høyere gjennomstrømning.
- Sylinderdiameter. Større diametre forlenger tiden mellom graveringsendringer og hjelper til med å holde mønsterkonsistensen over lange serier.
- Drive type. Elektronisk akseldrift holder registret tett når du endrer gjentatte lengder, mens mekaniske akselkonfigurasjoner forblir et solid valg for stabilt, repeterende arbeid.
- Blekksystem. Løsemiddel- og vannbasert blekk krever hver sin tørke- og sylindertilnærming, så avgjør dette tidlig i stedet for å ettermontere senere.
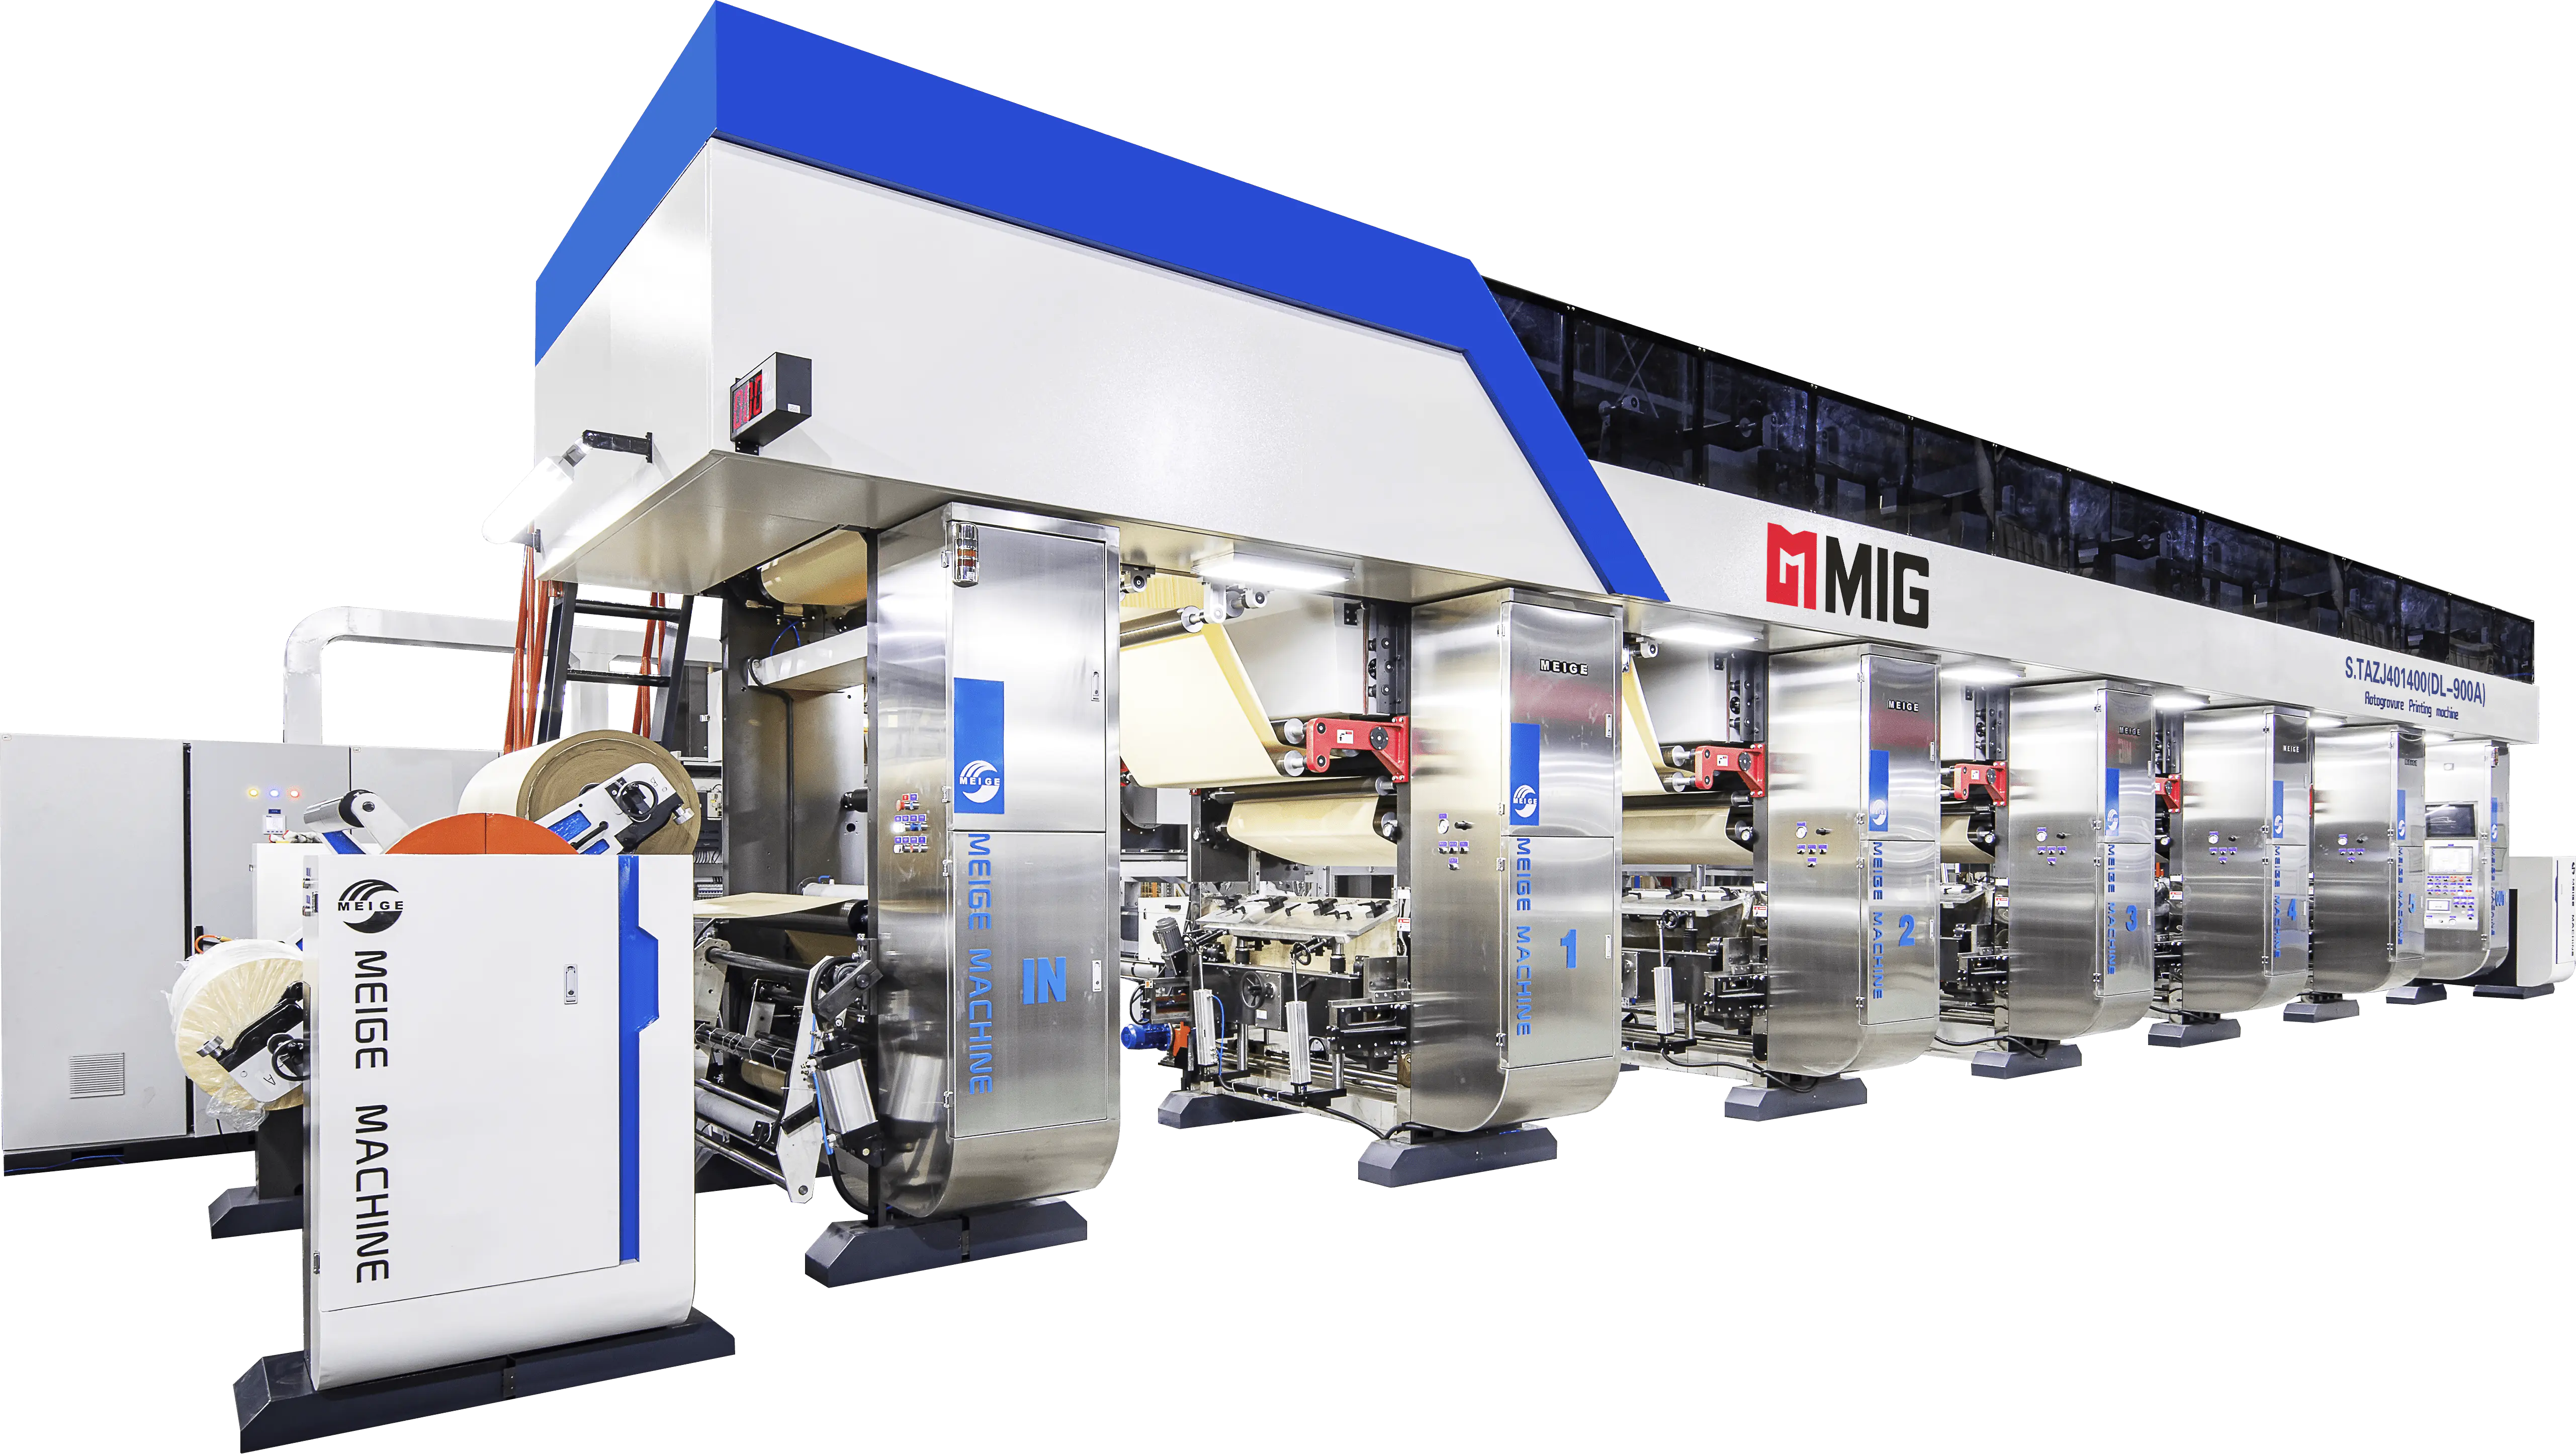
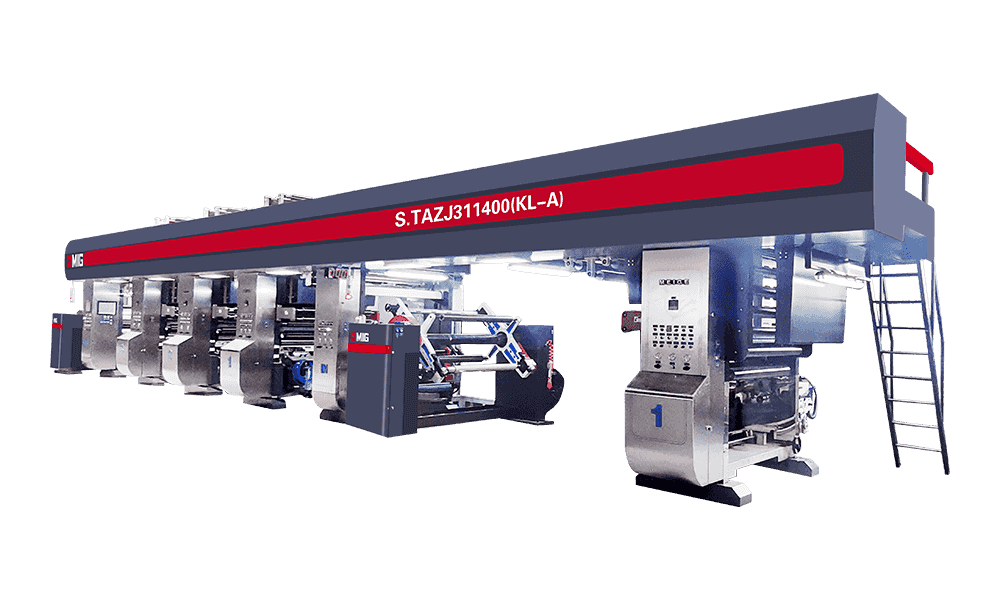
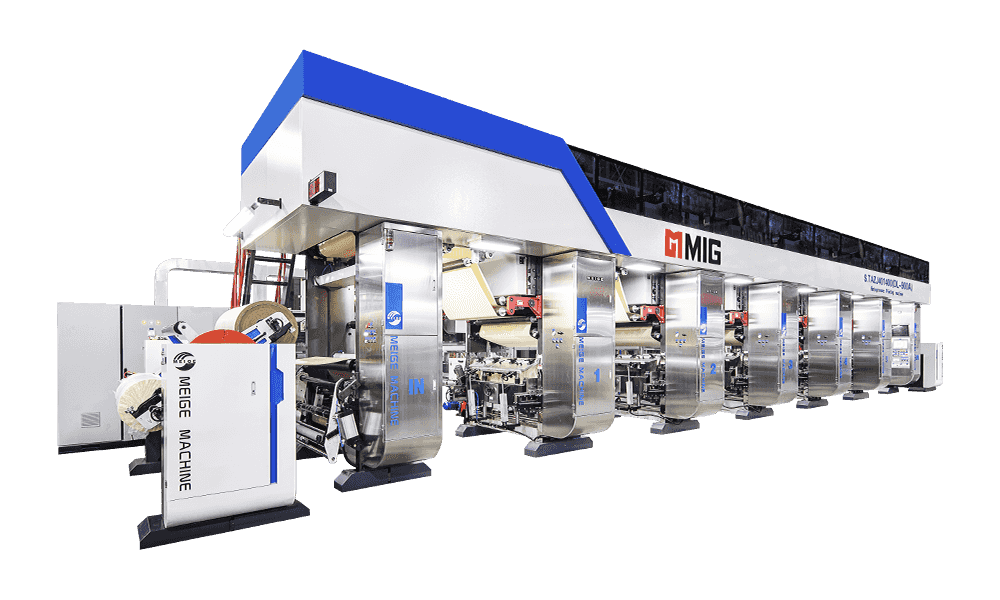
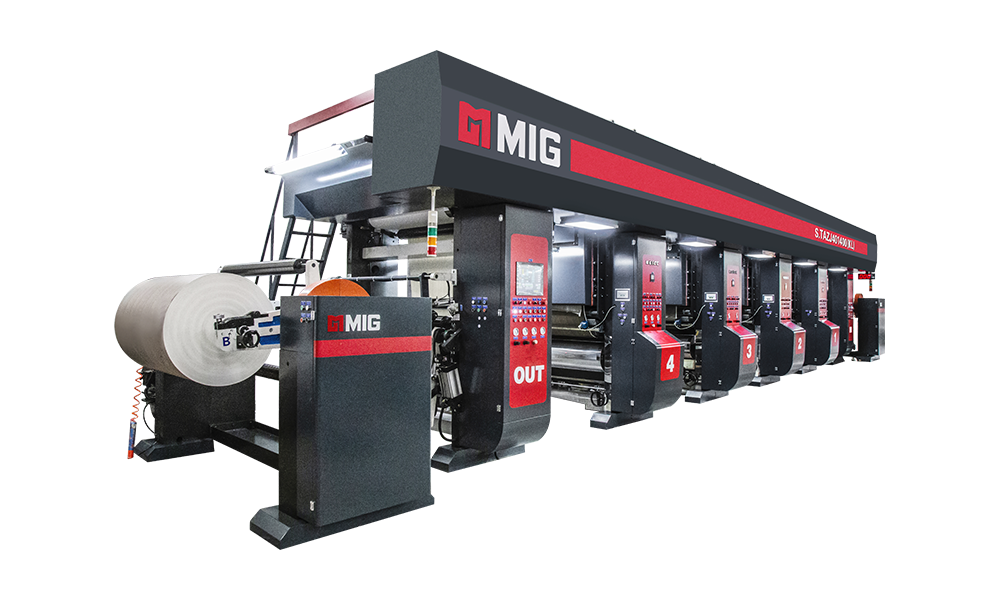 KL Series 4-fots middels høyhastighets ELS dyptrykksskriver Middels høy hastighet KL-serien dyptrykkskriver for konstruert dekorativt trepapir, med full servosynkronisering, automatisk materialbytte og utskriftshastighet på 200 m/min. Se produkt →
Hvor PU-papir havner
Sluttbrukene former spesifikasjonen mer enn noe teknisk datablad gjør. PU-papir er vanligvis bestemt for overflater en person ser og berører hver dag: skapdører, garderobefronter, skrivebordsplater, butikkinnredningspaneler, veggkledning og laminerte gulvbelegg.
Trekorn er fortsatt det dominerende designet, og å gjengi det på en overbevisende måte er en jobb for hele linjen i stedet for én sylinder. Kornlinjer må forbli synkroniserte mellom farger, høylys må sitte der lyset faller på ekte tre, og belegget må sitte på toppen uten å flate ut effekten. Når en dekoratør ber om et papir som lyder som eik, valnøtt eller en myk nøytral ask, ligger svaret i registerkontroll og fargekonsistens. Lag som jobber med skap panel dekorativt papir utskrift pleier å bry seg mest om repetisjonsnøyaktighet, fordi en mismatch gjentakelse er langt mer tydelig på et stort dørpanel enn på et lite utvalg.
Støtteutstyret ingen budsjetterer med
Når utskrifts- og belegningslinjen er i gang, flytter flaskehalsene seg et uventet sted – vanligvis til jobbene som skjer før og etter utskrift. Sylindre trenger vask mellom mønsterbytte, og å gjøre det for hånd bremser hver overgang. Sylindere trenger også et sted å bo; et lagringssystem som holder dem beskyttet og tilgjengelige sparer mer tid enn de fleste forventer. Forberedelse av blekk, avfallshåndtering og rulleinspeksjon ligger på samme kritiske vei.
Det er verdt å planlegge disse fra starten i stedet for å behandle dem som en ettertanke. Spesielt inspeksjon og tilbakespoling avgjør hvor mye av produksjonen din når en kunde uten å klage, spesielt med belagte overflater der et lite merke er mye vanskeligere å skjule.
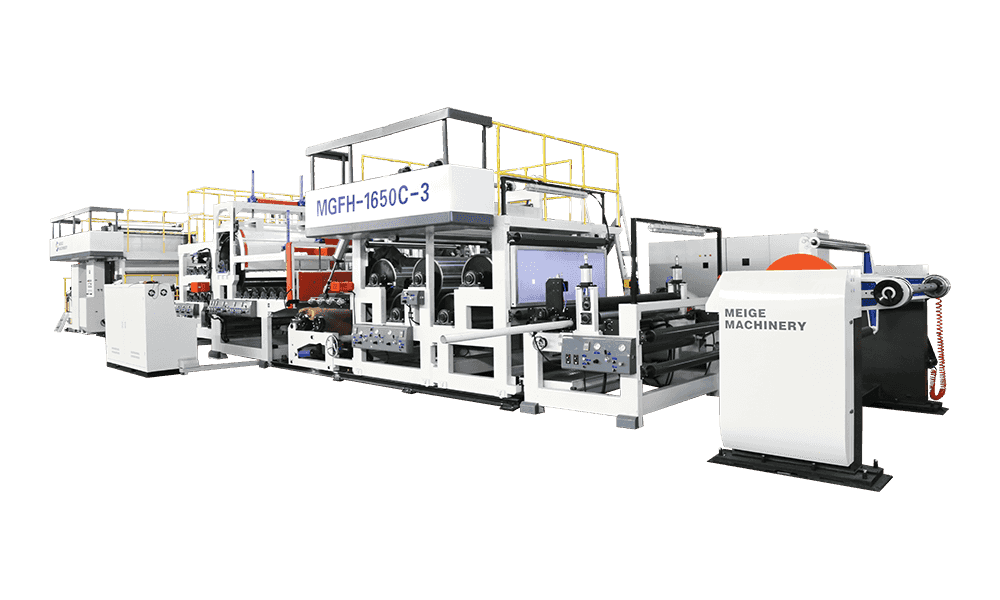
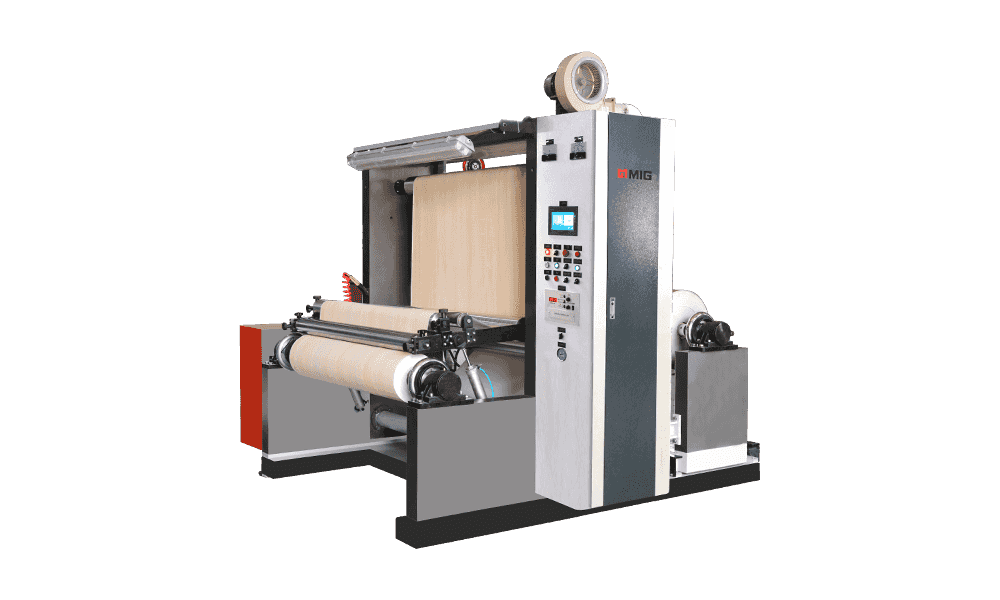 MF-1400-1650 Spole- og inspeksjonsmaskin Kvalitetsinspeksjons- og tilbakespolingsenhet etter utskrift med stor observasjonsflate, valgfri kantklipping og opp til 300 m/min tilbakespolingshastighet. Se produkt →
Spørsmål verdt å stille før du forplikter deg
- Hvilket fargetall og sylinderdiameter vil hoveddesignene mine faktisk trenge i løpet av de neste tre årene?
- Vil bestrykningsstasjonen gå med samme hastighet som pressen, eller blir det den begrensende faktoren?
- Hvor mye overgangstid bør jeg budsjettere for hvert mønster, og hvordan vil sylinderhåndtering påvirke det?
- Hvilken blekkkjemi gir mening for vårt marked og vår tørkekapasitet?
- Hvordan skal vi inspisere og spole tilbake belagte ruller uten å introdusere nye defekter?
- Hvordan ser leverandørens støtte ut seks år om, ikke seks uker om?
Ingen av disse spørsmålene har et universelt svar. En fabrikk som produserer trekornpapir for laminatgulv har et helt annet sett med prioriteringer enn et verksted som trykker korte opplag med spesialfilm for interiørutstyr. Det de deler er behovet for en linje som oppfører seg forutsigbart, dag etter dag, med de hastighetene ordreboken krever.
Det er egentlig hele poenget med å sette utskrift og PU-belegg på én maskin. Det handler ikke om et lengre spesifikasjonsark — det handler om færre overføringer, jevnere spenning og en ferdig overflate som gjør linjen klar til neste operasjon. Hvis du planlegger en linje og ønsker å snakke gjennom konfigurasjonen på vanlig språk, er vi alltid glade for å dele det vi har lært på andre fabrikketasjer.
Produkt kategorier
Anbefalte nyheter
Anbefalte produkter
En rekke modeller for å møte utviklingsbehovene til ulike regioner i verden.
Send oss en melding akkurat nå!
Hurtigkoblinger
Produkter
Kontakt oss
- Phone: +86-13067738802 (Manager Hua)
- Tel: +86-0571-61071715
- Fax: +86-0571-61071706
- Mail: [email protected]
- Add: No.32 Wujiatou, Qingke Village, Jincheng Street, Lin'an District, Hangzhou City, Zhejiang Province
Copyright © Zhejiang Meige Machinery Co., Ltd. All rights reserved.
 Personvern